膜材防水工程原理 PVC 防水膜材的三层结构
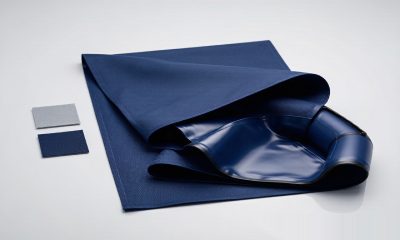
科智博生产的建筑用 PVC 防水膜材采用经典的”织物增强核心层 + 上下功能涂层”三层复合结构。核心层通常为高密度涤纶经编织物(重量约 60-80g/m²),提供基本的拉伸强度和尺寸稳定性。上表面涂层是功能层——根据项目需求可添加 HALS 光稳定剂、抗色母料、抗污剂,厚度通常 0.2-0.3mm;下表面涂层是粘合层——添加了自粘性改性剂或热熔胶配方,用于在施工时与基层粘结。这种结构设计使得膜材在拉伸强度(≥1200N/5cm)、撕裂强度(≥200N)、伸长率(≥250%)、静水压(≥20000mmH₂O)等核心指标上全面优于传统的单层沥青类防水卷材。
热压延工艺的技术细节
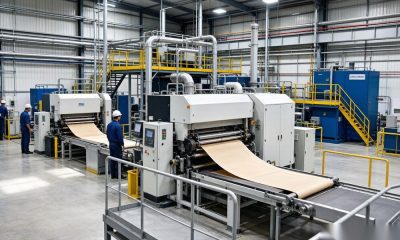
科智博的 PVC 防水膜材使用的是四辊热压延复合线。生产流程为:PVC 颗粒与增塑剂、稳定剂、填料、功能助剂按配方在高速混合机中预混 8 分钟 → 在双螺杆挤出机中熔融塑化 → 熔融 PVC 通过第一对辊筒形成薄膜 → 涤纶织物通过第二对加热辊筒热压进入两层熔融 PVC 薄膜之间 → 第三、四对辊筒进行精压和厚度校准 → 冷却定型 → 收卷。整条线的温度、速度、辊隙均由中央控制系统精确监控,膜材的厚度偏差可控制在 ±0.01mm 以内。与普通涂层工艺相比,热压延的优势在于涂层与织物基体的结合力达到了分子级的物理锁合——剥离强度 ≥ 120N/5cm,是涂层工艺的 2-3 倍。
热熔焊接的分子粘合机理
PVC 防水膜材的现场安装核心工艺是热熔焊接(Hot-Melt Seaming)。其科学原理是:当两块 PVC 膜的搭接区域被加热到 160-200℃ 时,两块膜表面的 PVC 分子链获得足够的能量,越过玻璃化转变温度 Tg,分子热运动加剧,两表面的 PVC 分子发生互扩散(Interdiffusion),在分子尺度上相互缠结。随后在外力(通常 300-500N/cm)作用下冷却,形成了一个完全致密的分子融合区。这个融合区的力学强度并不低于母材本身——科智博的内部标准要求焊缝强度 ≥ 90% 母材强度。
焊缝强度的量化测试
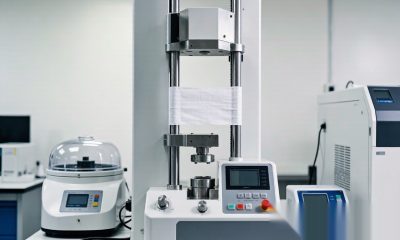
科智博对每批出厂的 PVC 防水膜材都进行焊缝强度的破坏性测试:取 100mm 宽的焊缝试样,以 100mm/min 的速度在万能材料试验机上拉伸,直到断裂。合格标准是断裂点必须出现在母材区域(而非焊缝区域),且拉伸载荷不低于 1000N/100mm。如果试样在焊缝处断裂,说明焊接工艺参数或材料配方存在问题,整批产品需要停工检查。这种严格的出厂检验确保了膜材在施工时的焊接可靠性。
抗渗测试方法与标准
PVC 防水膜材的抗渗性能主要通过两种方式验证:实验室静水压测试和现场蓄水试验。实验室测试遵循 GB/T 328.10 标准:在 10cm×10cm 试样上施加持续递增的水柱压力,直到试样背面出现第三处渗水点,此时的压力值即为静水压。科智博标准规格(1.2mm)防水膜的静水压 ≥ 20000mmH₂O,相当于能够承受 20 米深水的压力。现场蓄水试验则是在完工的防水屋面上蓄水 5cm,静置 24 小时后检查室内是否有渗漏——这是最直观的验收手段。
施工要求与质量控制要点
施工质量直接决定了防水寿命。科智博总结的施工”黄金五原则”:第一,基层处理——混凝土基层表面必须平整、无凸起、无空鼓、含水率 ≤ 8%;第二,涂底胶——基层满涂与膜材配套的专用底胶,底胶表干后再铺膜;第三,焊接参数——焊接温度根据环境温度进行调整(环境温度每低 10℃,焊接温度应上调 5℃);第四,搭接宽度——长边搭接 ≥ 12cm,短边搭接 ≥ 15cm,且焊缝错开;第五,节点加强——阴阳角、管道根部、设备基座等薄弱部位必须加铺一层增强膜。科智博的施工指导工程师会到现场对每一个关键节点进行监理验收。
影响防水寿命的关键因素
PVC 防水膜材的寿命并非只取决于产品本身,而是”产品 + 施工 + 维护”三者共同决定。影响因素从高到低依次为:施工质量(占 40%)、基层质量(占 25%)、产品配方与厚度(占 20%)、后期维护(占 10%)、环境条件(占 5%)。科智博的质保体系就是围绕这五个维度构建的——我们不仅提供高品质的防水膜材,还提供免费的基层技术评估、施工监理指导和每年一次的免费巡检服务,帮助客户最大化防水工程的使用寿命。在广东、浙江等地的多个大型屋面项目中,科智博的 PVC 防水膜材已经稳定使用超过 12 年,至今无一处渗漏。