克重误区的根源
“克重越高,质量越好”——这是很多采购经理潜意识里的判断逻辑,但这个结论在工业化生产的今天已经不再完全成立。二十年前,中国工业篷布产业尚处于初级阶段,生产工艺和配方技术都很原始,重量确实与材料品质高度正相关。但在今天,科智博等头部工厂已经可以通过配方优化、编织结构创新和涂层工艺升级,让较轻的篷布在某些核心性能上反而超越传统的重规格产品。
举个典型例子:某客户曾咨询一款 900GSM 的老款篷布,科智博的技术团队推荐了一款 850GSM 的新款产品。客户起初担心轻量化会降低耐用性,但经过对比测试发现——新款产品的拉伸强度、撕裂强度、抗穿刺强度全部更优,仅仅是因为采用了更细但强度更高的高模聚乙烯纤维作为编织基体,配合刀刮工艺实现的涂层用量更精准(无过量冗余),所以总重略低。
编织密度:比克重更本质的指标
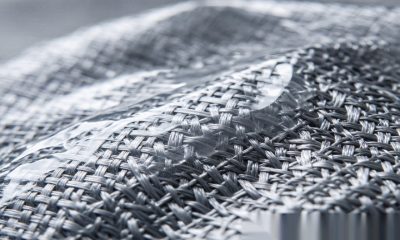
真正决定篷布骨架力学性能的是编织密度(Weave Density),通常以经/纬方向每平方厘米的纱线根数表示(单位:根/cm)。同样是 900GSM 篷布,如果 A 产品的编织密度是 16×14 根/cm,而 B 产品是 18×16 根/cm,那么即使涂层配方完全一样,B 产品的拉伸强度至少高出 20% 以上。这就像钢筋混凝土结构中——钢筋间距越密,结构整体强度越高,而不是钢筋总用量越多越好。
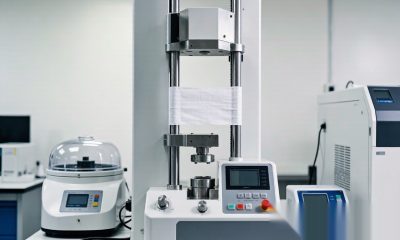
科智博在 2023 年进行了一次系统性试验,用相同的 PVC 涂层配方、同一克重(900GSM)、相同的纱线种类,分别生产了编织密度为 14×12、16×14、18×16 的三种试样。测试结果显示:拉伸强度从 850N/5cm 提升到 1180N/5cm 再到 1420N/5cm,撕裂强度从 120N 提升到 165N 再到 205N,而成本增加不到 10%。
涂层厚度均匀性的影响
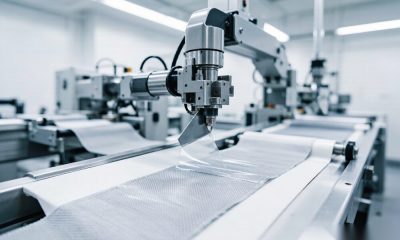
克重只是总量的概念,但涂层厚度的均匀分布同样至关重要。传统浸涂工艺生产的篷布,涂层厚度偏差可达 ±15%,某些区域涂层过厚导致应力集中,某些区域涂层过薄则容易成为渗透和老化的薄弱点。科智博的全自动刀刮涂层线配备了激光厚度传感器实时反馈,涂层厚度偏差可控制在 ±3% 以内,这意味着每一处的涂层都恰好满足设计要求——既不浪费也不短缺。
撕裂与拉伸强度的实际意义
拉伸强度(Tensile Strength)是指篷布能承受的最大拉力,通常以 N/5cm 为单位。撕裂强度(Tear Strength)则是指在已有一个小裂口的情况下,继续撕开这个裂口所需的力。很多人知道拉伸强度,但对撕裂强度的理解不够深入——事实上,在实际使用中,篷布大多是被撕破的而不是被拉断的。科智博的标准测试要求 900GSM 篷布的梯形撕裂强度不低于 150N,我们的实际产品通常能达到 180-220N。
耐磨性能对比数据
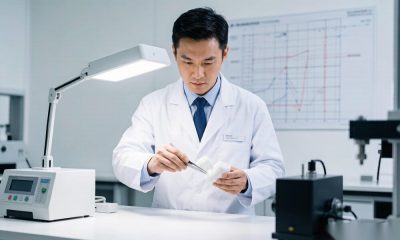
耐磨性能直接关系到篷布在反复摩擦(如货物装卸时的磕碰、风力吹动的拍打、地面拖移)下的使用寿命。科智博采用 Taber 磨耗仪进行标准化测试:在 500g 载荷、CS-10 砂轮下,转 1000 转后的重量损失就是耐磨指标。传统浸涂工艺 900GSM 篷布的磨耗损失通常在 120-150mg,而采用 PU 改性涂层的刀刮工艺 850GSM 篷布的磨耗损失仅为 60-80mg——轻了 50GSM,但耐磨性能提升了近一倍。
真实案例对比
某大型物流公司的车队篷布项目是一个很好的案例。2021 年该公司采购了一批 1000GSM 的传统 PVC 篷布,投入使用后在 12 个月内出现了 30% 以上的破损率,主要问题集中在接缝处开裂和局部涂层脱落。2022 年科智博为其提供了 880GSM 刀刮工艺篷布,编织密度更高、涂层配方优化,到 2025 年这批篷布的破损率仅为 4%,实际使用成本(采购 + 更换)反而节省了约 22%。这个案例有力地证明了——正确的选型远重于单纯追求克重数值。
科学选购流程图
科智博建议采购经理在选型时遵循以下流程:第一步,明确使用场景(临时还是长期、户外还是室内、是否需要承受风压和摩擦);第二步,列出必须满足的性能指标(拉伸强度下限、静水压要求、阻燃等级、寿命预期);第三步,向多家供应商索取第三方检测报告,对比编织密度、撕裂强度、涂层均匀性等核心数据;第四步,要求供应商提供实物样品,自行进行简单的对比测试——比如用钥匙在边角处刮擦看涂层硬度、在接缝处用力拉扯看焊缝强度、对折后看是否会出现折痕或龟裂。最后,根据综合性能和价格做出决策,而不是被克重数字所迷惑。科智博的技术团队随时欢迎采购经理携带样品到我们的实验室进行免费的对比测试。