## PVC涂层布厚度测量与均匀性:EN ISO 2286-3验证方法
**问:PVC涂层布厚度的测试标准是什么?**
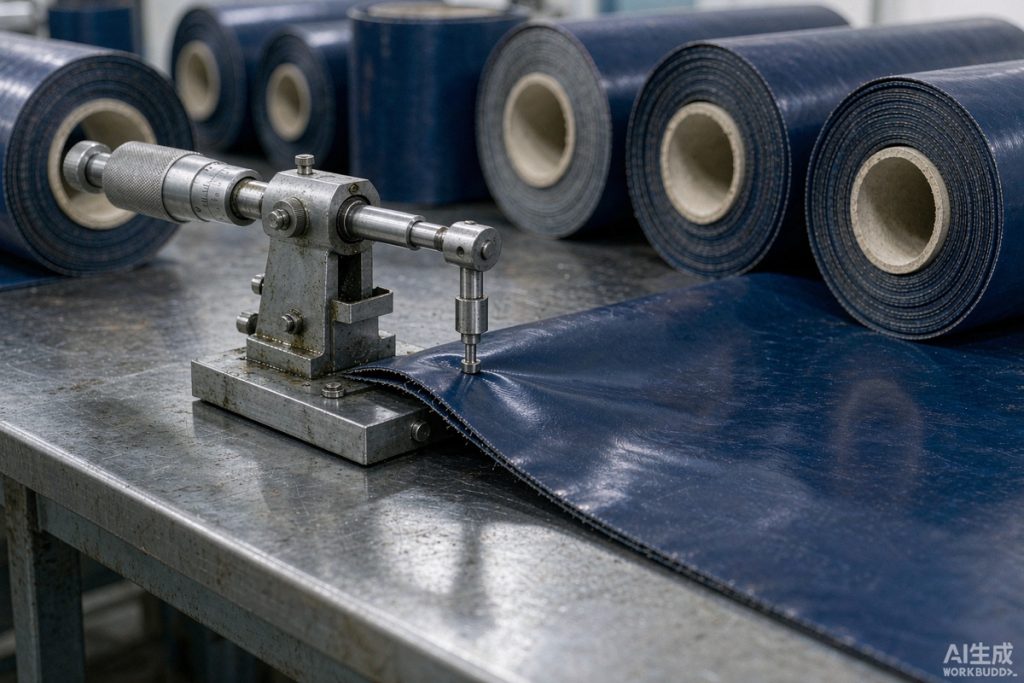
答:EN ISO 2286-3是测量PVC涂层布厚度的标准,属于EN ISO 2286系列,该系列还涵盖幅宽(第1部分)和单位面积质量(第2部分)。标准规定了测厚仪脚直径、施加压力和测量程序,确保结果可重现。厚度测量应在卷材幅宽方向多个位置和长度方向固定间隔进行,以识别系统性的变化模式。报告的厚度应包括测量条件和观测值范围。
**问:PVC涂层篷布的厚度范围是多少?**
答:PVC涂层篷布和覆盖布的厚度通常为0.30至1.20毫米,对应克重440至1300 gsm。范围内的具体厚度取决于应用:平板货罩和脚手架围挡在550至900 gsm的较轻端,卡车侧帘和重型覆盖在880至1100 gsm的上端。厚度直接影响焊接参数、力学性能和成品耐久性。买家应使用EN ISO 2286-3在加工前验证实际厚度。
**问:刀刮涂层的厚度控制精度如何?**
答:根据项目知识库,刀刮涂层在设备维护良好时可实现正负0.02毫米的厚度公差。这种精度使刀刮涂层成为需要一致厚度的应用(如气密充气面料和建筑膜材)的首选方法。但实现该公差需要稳定的基布张力、一致的增塑糊粘度和精确的刮刀间隙设置。超出公差的变化表明涂层工艺不稳定。
**问:为什么PVC涂层布的幅宽验证很重要?**
答:幅宽验证很重要,因为可用幅宽决定了加工利用率,即每卷可排料的面板数量。PVC涂层布幅宽从1.02至3.2米不等,即使几厘米的系统性幅宽不足也会减少每卷面板数,增加材料浪费和焊缝数量。幅宽使用EN ISO 2286-1测量,应在每批交付时验证,特别是大订单中累积幅宽损失会显著增加加工成本和焊缝数量。
**问:厚度如何影响焊接参数?**
答:厚度直接影响焊接参数,因为实现适当熔融粘合所需的能量与材料厚度成正比。较厚的面料需要更多焊接能量、更高压力或更长停留时间。厚度不一致意味着为标称厚度设置的参数对薄区过度(导致烧穿),对厚区不足(导致弱焊)。这就是为什么正负0.02毫米公差内的厚度均匀性对充气结构和土工膜的一致焊接质量至关重要。
**问:EN ISO 2286-1、2286-2和2286-3有什么区别?**
答:EN ISO 2286系列涵盖涂层织物的三个基本尺寸测量。第1部分涵盖幅宽测量,确定面料卷的可用幅宽。第2部分涵盖单位面积质量,测量每平方米重量,是产品分级的主要规格。第3部分涵盖厚度测定,在规定压力条件下测量材料厚度。三个测量共同定义完整的尺寸规格,均应在供应商测试证书上报告。
**问:厚度测量能检测涂层缺陷吗?**
答:能。使用EN ISO 2286-3的厚度测量是检测涂层缺陷的有效方法,特别是薄点、厚点和涂层分布不均。通过在卷材幅宽方向和长度方向多个位置测量厚度,可构建厚度图,揭示系统性或随机变化。薄点可能表明涂层不足以提供防水或气密性能,厚点可能表明涂层堆积导致焊接不一致或视觉缺陷。刀刮涂层正负0.02毫米的公差提供了基准。
**问:充气PVC面料需要多大厚度?**
答:充气和拉丝PVC涂层面料厚度范围为0.80至2.50毫米,对应650至2700 gsm。充气船面料通常为1.5至2.0毫米、1000-1500D涤纶基布;桨板用拉丝面料为0.80至2.50毫米、800至2700 gsm。所需厚度取决于工作压力,拉丝面料通常在10至15 PSI工作,要求按ASTM D3786爆破强度不低于500 kPa。买家应在加工前验证厚度和均匀性。